江北区ABS塑料件注塑加工操作流程详解
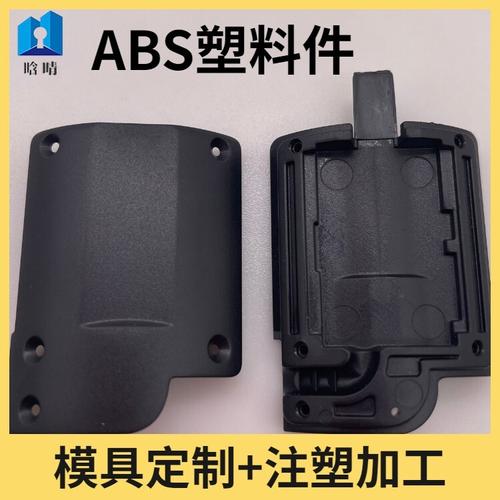
在江北区,ABS塑料件注塑加工是一项集精密机械、材料科学与工艺控制于一体的制造技术。ABS(丙烯腈-丁二烯-苯乙烯共聚物)因其优良的机械性能、尺寸稳定性和表面光泽度,被广泛应用于汽车、电子、家电等领域。为了确保产品质量和生产效率,规范的注塑加工操作流程至关重要。本文将系统介绍江北区ABS塑料件注塑加工的标准操作流程。
一、原材料准备与干燥处理
ABS塑料在注塑前必须进行充分干燥,因为ABS吸湿性较强,水分会导致制品出现银纹、气泡等缺陷。通常使用除湿干燥机或热风循环干燥机,在80~90℃下干燥2~4小时,使含水率降至0.1%以下。干燥后的物料应密闭保存,避免再次吸湿。江北区许多加工厂会配备中央供料系统,实现自动化输送和干燥。
二、模具安装与调试
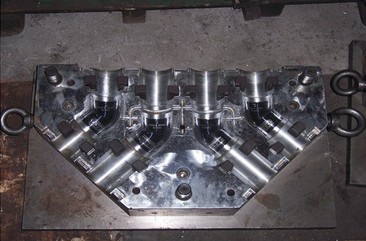
根据产品要求选择合适的注塑模具,并安装到注塑机上。安装前需检查模具表面是否清洁、无损伤,导柱导套是否润滑良好。安装时确保模具压板紧固,喷嘴与模具主流道对中。随后进行模具调试:低速开合模,检查顶出、抽芯等动作是否顺畅;设定合适的模温(ABS通常为60~80℃),通过模温机控制。调试完成后进行试模,根据样品调整工艺参数。
三、注塑机参数设定
ABS注塑的关键参数包括:
1. 料筒温度:后段180~200℃,中段200~220℃,前段210~230℃,喷嘴210~230℃。温度过高易分解,过低则流动性差。
2. 注射压力:通常为80~120MPa,具体根据产品结构和模具流道调整。
3. 保压压力:注射压力的50%~70%,保压时间根据浇口厚度确定,一般2~5秒。
4. 注射速度:中高速,以不产生喷射纹为准。
5. 背压:5~15MPa,有助于塑化均匀。
6. 冷却时间:根据产品壁厚,通常10~30秒。
以上参数需在试模中优化,并记录于工艺卡中。
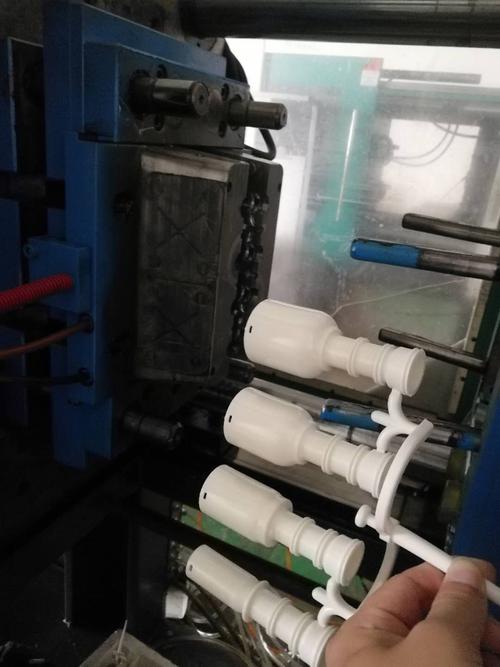
四、注塑成型操作
操作人员需按照标准作业指导书进行:
- 开机前检查设备、模具、物料是否正常。
- 启动注塑机,手动清料,待料筒温度达到设定值后保温15~20分钟。
- 切换至半自动或全自动模式,进行首件生产。
- 首件需经质检员检验,确认外观、尺寸合格后方可批量生产。
- 生产过程中,操作员需定时巡检产品,监控注塑机运行状态,每2小时记录一次工艺参数。
- 注意安全防护,禁止将手伸入模具区域。
五、制品后处理与检验
ABS注塑件脱模后,需进行以下处理:
- 修剪浇口、飞边,使用专用工具或修剪机。
- 对特殊要求的产品进行退火处理,消除内应力(如70~80℃烘箱中放置2~4小时)。
- 按检验标准对产品进行全检或抽检,包括尺寸、外观、装配性能等。
- 合格品进行包装,避免磕碰和污染。
六、设备维护与生产结束
每班结束后,需清洁注塑机、模具及工作区域。定期对注塑机进行保养,如润滑、液压油检查等。模具停用时应涂防锈油。生产任务完成后,关闭料筒加热、模温机、干燥机等电源,并填写生产报表。
江北区ABS塑料件注塑加工操作流程需要严格遵循从原料到成品的每一环节,通过标准化作业和精细化管理,才能保证产品的高质量与高一致性,满足客户对ABS注塑件的需求。
如若转载,请注明出处:http://www.duikuaiji.com/product/51.html
更新时间:2026-10-15 11:28:59